


Содержание
- Очистка трубного пучка
- 3. Ремонт теплообменных аппаратов
- 3.2. Гидроиспытание (опрессовка)
- 3.3. Разборка
- Пароводяной кожухотрубный теплообменник очистка и промывка
- 3.4. Чистка
- 3.4.1. Механическая чистка
- Очистка трубного пучка
- Очистка теплообменников
- Чистка трубного пучка кожухотрубчатого теплообменника
- Методы борьбы
- Химическая очистка
- Механическая очистка
Очистка трубного пучка
Рис.3.2. Приборы для контроля герметичности труб (а) и соединений труб с решётками (б): 1-уретановое уплотнение; 2-манометр; 3-уплотнительное
3. Ремонт теплообменных аппаратов
Подготовка к ремонту включает составление дефектной ведомости, заготовку необходимых материалов и инструмента и предусматривает выполнение следующих мероприятий:
1) отключение теплообменного аппарата от коммуникаций и слив теплоносителей через штуцеры и специальную дренажную муфту на задней крышке корпуса; 2) отключение аппарата от системы с помощью стальных заглушек, толщина которых определяется расчетом на внутреннее давление, и имеющих выступающие указатели — хвостовики. Установление и снятие заглушек регистрируется в ремонтном журнале. 3) для удаления взрывопожароопасных и токсичных веществ аппарат промывают водой с последующей пропаркой. Пропарка позволяет удалить из аппарата остатков воды и рабочей среды; 4) составляется акт сдачи аппарата в ремонт; 5) при необходимости получают разрешение на проведение огневых работ.
3.2. Гидроиспытание (опрессовка)
А. Испытание на плотность для выявления дефектных деталей и узлов, которое выполняют до начала ремонта. Испытание проводят на рабочее давление и на давление ниже рабочего (например, под вакуумом). При наличии дефектных деталей и узлов наблюдается течь опрессовочной воды и быстрое снижение давления (вакуума).
Б. Испытание на прочность и плотность для контроля качества выполненных ремонтных и сборочных работ. Испытание проводят на давление выше рабочего (пробное давление) как трубного, так и межтрубного пространства.
Используются различные виды опрессовки в зависимости от конструкции теплообменного аппарата, в ряде случаев с использованием опрессовочных колец (опрессовочных головок), гидропневматических пистолетов (Рис. 3.1).
Рис.3.1. Гидропневматический пистолет:
1-корпус; 2-штуцер для подачи воды или воздуха;
3-упор; 4-пружина; 5-манометр; 6-клапан; 7-направляющий цилиндр;
8-плунжер; 9-наконечник; 10-отражатель; 11-рукоядка включения.
Для контроля герметичности труб и их соединений с трубными решетками различной теплообменной аппаратуры, в том числе аппаратов воздушного охлаждения, используются приборы АТТ-6525 и AJT- 6500 (Рис.3.2).
При испытании герметичности труб головки вводят с обоих сторон в трубу, в пистолете создается давление воздуха до 0,6 МПа, вызывающее осевое сжатие и радиальное расширение уретановых уплотнений, что обеспечивает герметизацию пространства внутри труб. О герметичности испытуемой трубы судят по скорости снижения давления. После проведения испытания нажимают на выпускной клапан, давление падает, уретановые уплотнения сокращаются и головки извлекают из трубы. Испытание соединений труб с решетками под вакуумом, а расширение уретанового уплотнения достигается с помощью сжатого воздуха.
Рис.3.2. Приборы для контроля герметичности труб (а) и соединений труб с решётками (б): 1-уретановое уплотнение; 2-манометр; 3-уплотнительное
3.3. Разборка
Для контроля состояния деталей и узлов, их ремонта, чистки теплообменные аппараты подвергают частичной или полной разборке.
Полную разборку аппаратов типа ТП и ТУ производят в следующем порядке:
1) демонтаж трубной обвязки распределительной камеры; 2) демонтаж распределительной камеры и задней крышки кожуха; 3) демонтаж крышки и крепежных деталей плавающей головки; 4) начальный сдвиг прикипевшего к кожуху трубного пучка с помощью гидравлического домкрата, что позволяет при извлечении трубного пучка снизить горизонтальные нагрузки на кожух, опоры и фундаменты аппарата; 5) извлечение трубного пучка из корпуса аппарата.
При извлечении трубный пучок внутри корпуса опирается на опору плавающей головки и поперечные перегородки, а также на катковые опоры. При этом снаружи трубные пучки поддерживают на весу с помощью автомобильных, тракторных или стреловых монтажных кранов; стационарных или передвижных монорельсов с тельферами; треног с талями; передвижными тележками или специальными экстракторами (Рис.3.3, Рис.3.4).
Рис.3.3. Схема извлечения трубного пучка с использованием монорельса с тельфером: 1-кожух; 2-трубный пучок; 3-монорельс; 4а, 4б-тельфер;
5а, 5б-строп; 6-тяговый полиспаст или лебёдка; 7-временная опора; 8-подкладка из досок для предохранения труб от повреждения стропом.
Пароводяной кожухотрубный теплообменник очистка и промывка
Рис.3.4. Схема извлечения трубного пучка с использованием тележки:
1-кожух; 2-трубная решётка; 3-опорный сухарь; 4-соединительная планка;
5-опорная плита; 6-винтовые домкраты; 7-тележка; 8-тяговый полиспаст или лебёдка.
Трубный пучок можно извлекать из кожуха также методом выталкивания его штангой, упирающейся в подвижную трубную решетку.
Монтаж трубного пучка после его чистки и ремонта выполняют в обратной последовательности. При этом трос для затаскивания пучка в корпус крепят к подвижной решетке трубного пучка.
Извлечение трубного пучка из вертикальных аппаратов проще, чем из горизонтальных, т. к. исключается необходимость поддержки пучка от поперечного смещения относительно кожуха. В качестве грузоподъемных средств применяют стреловые краны, монорельсы с тельферами или мостовые краны, которые могут перемещаться вдоль фронта теплообменных аппаратов, обеспечивая демонтаж всех трубных пучков.
3.4. Чистка
Для очистки теплообменных аппаратов от различного вида отложений (соли, накипь, кокс, грязь, смолы) используют различные способы чистки. Выбор способа чистки определяется природой и количеством отложений, а также возможностями ремонтной службы предприятия.
Различают механические, гидромеханические и физико-химические способы, которые могут сочетаться в процессе чистки.
3.4.1. Механическая чистка
При механической чистке отложения удаляют с помощью сверл, фрез, буров, скребков, бойков, щеток, ершей с ручным или механическим приводом (Рис.3.5).
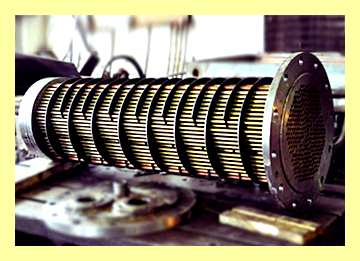
Рис.3.5. Приспособление для чистки трубок:
1-пневмодрель; 2-конус Морзе; 3-трубка; 4-трубка-держатель;
5-держатель резцов; 6-резец; 7-победитовый наконечник; 8-пружина
Механическая чистка — один из наиболее простых и распространенных способов для твердых и химически инертных отложений с хорошей адгезией к металлу. Однако она требует больших трудозатрат, имеется опасность механического повреждения очищаемых поверхностей, требует конструктивной доступности к узлам и возможности разборки аппарата. Так, например, невозможно использовать механическую чистку межтрубного пространства неразборных аппаратов типа труба в трубе и кожухотрубчатых аппаратов жесткого типа.
Механическая чистка внутренней поверхности труб кожухотрубчатых аппаратов затруднений не вызывает, однако у аппаратов с U- образными трубами она осложнена изгибом труб и может выполняться инструментом с гибким валом.
Механическая чистка наружной поверхности труб более сложна и проводится только для разборных аппаратов типа ТП и ТУ при условии размещения труб по вершинам квадратов. При размещении труб по вершинам равносторонних треугольников зазор между трубами мал и механическая чистка наружной поверхности труб невозможна.
Ввиду большой сложности, а порой, и невозможности механической чистки межтрубного пространства рекомендуется более загрязненный теплоноситель направлять в трубы, а не в межтрубное пространство.
Для очистки труб от твердых хрупких отложений (кокс, накипь, соли) применяют сверла, бойки, буры, фрезы (Рис.3.6). Щетки и ерши служат для удаления относительно мягких отложений, а также для доочистки труб после их чистки сверлами, фрезами, бойками, бурами.
Бойки и буры чаще применяют для чистки труб значительного диаметра (трубы аппаратов типа труба в трубе, печные трубы).
Рис.3.6. Пневмоприводы и рабочий инструмент для механической чистки труб:
1-приводы для чистки прямых труб; 2-приводы для чистки изогнутых труб;
3-свёрла; 4-бойки; 5-буры (шарошки); 6-фрезы; 7-спиральная и
Очистка трубного пучка
дисковая щётки; 8—стальной ёрш.
У фрез и многошарошечных буров прижим резцов к стенкам очищаемых труб обеспечивается центробежной силой, возникающей при вращении инструмента (Рис. 3.7).
Рис.3.7. Устройство для чистки трубок различных аппаратов.
Для очистки изогнутых труб от мягких отложений используют специальные машины АТВ-2023 (Рис.3.8), имеющие гибкий вал-водовод диаметром 6,3-19 мм и длиной от 4,6-16,8 м со щеткой или ершом на конце (Рис.3.9).
При чистке труб вода из шланга вымывает образующийся шлам. Щетки диаметром 12,7-31,7 мм выполняют из латуни, нержавеющей стали или нейлона с вкраплением абразива.
Рис.3.8. Машина АТВ – 2023 для чистки изогнутых труб:
Рис.3.9. Схема чистки изогнутых труб:
1-стальна щётка; 2-гибкий вал; 3-пневмопривод;
В ряде случаев при ручной чистке отложения удаляют возвратно-поступательным движением со скалыванием или соскабливанием слоя загрязнении цилиндрическими скребками или ершами. Скребки разного диаметра применяют для удаления твердых отложений. Например, для труб внутренним диаметром 20 мм вначале используют скребок диаметром 16 мм, затем скребок диаметром 19 мм с доочисткой ершом.
Очистку внутренней поверхности труб значительного диаметра (аппаратов типа труба в трубе) можно выполнять пневмомеханическим способом с возвратно-поступательным движением зубчатого шомпола, перемещаемого сжатым воздухом под давлением около 0,6 МПа. Для изменения направления подачи воздуха используют распределитель воздуха — золотник (Рис.3.10).
Механическую чистку наружной поверхности трубного пучка и внутренней поверхности корпуса выполняют с использованием металлических щеток с пневмо- или электроприводом и гибким валом или с помощью удлиненных скребков.
Рис.3.10. Схема пневмомеханической чистки труб с помощью шомпола:
1-очищаемая труба; 2-зубчатый шомпол; 3-наконечник с резиновой прокладкой; 4-распределитель воздуха.
Очистка теплообменников
Причина первая – теплопроводность. Поскольку теплоносители разделены стенкой трубы (как правило, металлической), теплом горячего теплоносителя вначале нагревается эта стенка, а затем уже, от неё – второй, более холодный теплоноситель. Ключевым моментом здесь является теплопроводность материала стенки трубы, то есть – способность быстро и с минимальными потерями забирать тепловую энергию и тут же её отдавать. У металлов, из которых изготавливаются трубы теплообменников (нержавеющей стали, меди и т.д.) теплопроводность находится на весьма высоком уровне.
Иное дело – загрязнения и отложения, образующиеся в теплообменнике в процессе его функционирования. Наиболее часто встречающимся видом является так называемая накипь – минеральные отложения, продукт осаждения на металлических стенках труб различных солей, растворённых в теплоносителе. Накипью эти отложения называют по аналогии с налётом, образующимся в чайнике в процессе его закипания; есть и дополнительное сходство: процесс образования минеральных отложений активизируется при увеличении температуры раствора – у обычной «водопроводной» воды активное образование накипи начинается после превышения границы в 80 градусов Цельсия и далее до точки кипения. Впрочем, и при более низких температурах процесс идёт, только медленнее – всё зависит от характера теплоносителя.
Теплопроводность накипи может быть в 40 и более раз ниже, чем теплопроводность металла труб.
Чистка трубного пучка кожухотрубчатого теплообменника
Причина вторая – пропускная способность. Отложения на стенках труб медленно, но верно уменьшают их диаметр. Соответственно, уменьшается и то количество теплоносителя, который за единицу времени может сквозь них пройти; пропорционально снижению потока теплоносителя уменьшается количество тепловой энергии, проходящей через теплообменник, эффективность теплового обмена падает.

К примеру, в системе отопления здания образовавшиеся на стенках труб отложения толщиной всего в 2 миллиметра снижают теплоотдачу практически на треть, до 70 процентов от номинала.
Причина третья – скорость прохождения. При расчёте теплообменника в конструкцию закладываются параметры, обеспечивающие оптимальную скорость движения рабочих сред – такую, чтобы оба теплоносителя в процессе прохождения сквозь агрегат контактировали определённое количество времени, и за это время успевали отдать/получить расчётное количество тепла. Загрязнения меняют эти параметры; баланс нарушается, эффективность обмена снижается.
Скорость прохождения и пропускная способность связаны между собой, так как обе этих величины зависят от реального сечения труб.
Методы борьбы
Методы борьбы с образованием загрязнений и минеральных отложений в теплообменниках можно условно разделить на пассивные и активные. Пассивные методы предполагают превентивное снижение общего уровня загрязнения:
- путём установки в систему подачи теплоносителей различных видов грязевых фильтров («грязевиков») – задерживающих нерастворимые частицы; однако, установка грязевика бессильна против растворённых солей, молекулы которых имеют диаметр значительно меньший, нежели размер фильтрующих ячеек;
- при помощи контроля минерального состава рабочих сред – введением в теплоноситель определённого набора химических веществ, вызывающих выпадение растворённых солей в виде осадка, который может задерживаться фильтром; однако, при высоких объёмах подачи теплоносителей расход реагентов может быть значительным, неоправданным с экономической точки зрения. К тому же, установка электронных анализаторов состава рабочей среды и автоматической системы подачи с насосами высокого противодавления также требуют вложения значительных средств.
Пассивные методы способны существенно замедлить процесс засорения теплообменника, но не прекратить его полностью. Поэтому востребованными остаются методы активного характера – химическая и механическая очистка агрегатов от уже образовавшихся загрязнений. Приехали в столицу, и решили остаться жить в Москве, тогда вам нужен Московский диплом, а для этого нужно – купить диплом в Москве , с дипломом столичного учебного заведения, у вас гораздо больше шансов, найти хорошую работу! .
Химическая очистка
Химическая очистка теплообменников привлекательна с технологической точки зрения прежде всего тем, что не требует разборки агрегата. Это особенно актуально для некоторых видов – в частности, кожухотрубных теплообменников. Такой вид очистки подразумевает подачу в теплообменный аппарат под высоким давлением химически активных веществ, способных растворять накипь и прочие загрязнения. Для ускорения течения реакции раствор предварительно подогревается.
Для проведения химической очистки (промывки) теплообменных аппаратов требуется наличие не только соответствующих химикатов, но и специального оборудования. В упрощённом виде установку для промывки теплообменников можно представить в виде ёмкости с химическим реагентом, насоса высокого давления и нагревательного элемента. Вероятно также наличие фильтра для очистки реагента, уже прошедшего теплообменник, от нерастворённых остатков загрязнений – с целью его повторного использования.
Поскольку в качестве реагента, как правило, выступает либо кислота – для нейтрализации минеральных отложений, либо щёлочь – для удаления органических загрязнений, жиров и масел, все элементы устройства для промывки теплообменников должны быть выполнены из материалов, способных без вреда для себя выдерживать длительный контакт с указанными агрессивными химическими веществами. Ввиду сложности конструкции, особого внимания требует проточная часть насоса: различные кислоты и щёлочи по-разному воздействуют на материалы рабочей камеры, крыльчатки, уплотнений – некоторые из них, к примеру, становятся хрупкими от воздействия азотной кислоты, но при этом не чувствительны к серной и т.д.
Несмотря на относительную простоту процесса химической очистки теплообменника, у него есть и свои недостатки.
- Во-первых, при сильных загрязнениях процесс может занять достаточно длительное время.
- Во-вторых, некоторые части теплообменника – незагрязнённые или уже очищенные – всё это время будут контактировать с химически активными веществами, используемыми для промывки; а это может вызвать ощутимую коррозию металла.
- В-третьих, без разборки теплообменника сложно визуально проконтролировать качество промывки – некоторые участки внутренней поверхности могут остаться не очищенными.
Механическая очистка
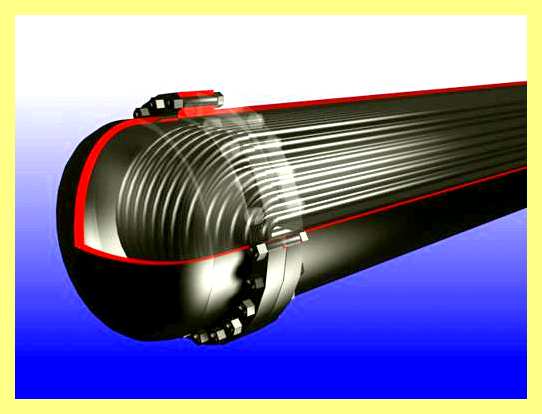
Механическая очистка теплообменников, в отличие от химической, в любом случае подразумевает частичную или полную разборку агрегата. В случае с кожухотрубными теплообменниками это означает как минимум демонтаж распределительных камер для доступа к трубной решётке и внутренней поверхности труб трубного пучка.
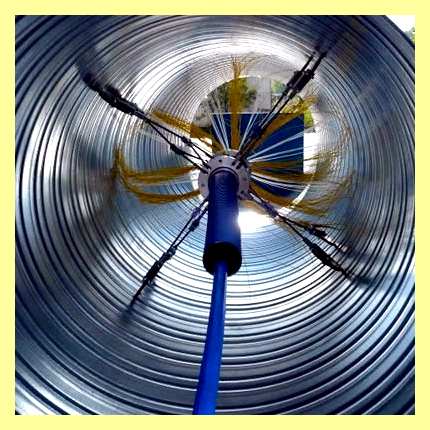
После очистки поверхности камер и трубной решётки при помощи пескоструйного аппарата или иным доступным методом, наступает очередь труб – в них вводится жёсткий или гибкий стержень с длиной не менее половины длины трубы и с рабочим инструментом на конце – сверлом, фрезой, радиальной металлической щёткой и т.д. Стержень, как правило, полый; к его торцу прикладывается вращательное усилие от ручного, чаще – электромеханического привода. Вращаясь, стержень с инструментом на конце снимает отложения с поверхности труб. Одновременно сквозь канал в стержне подаётся промывочная жидкость, которая смазывает область приложения инструмента и вымывает частицы снятого слоя загрязнений.
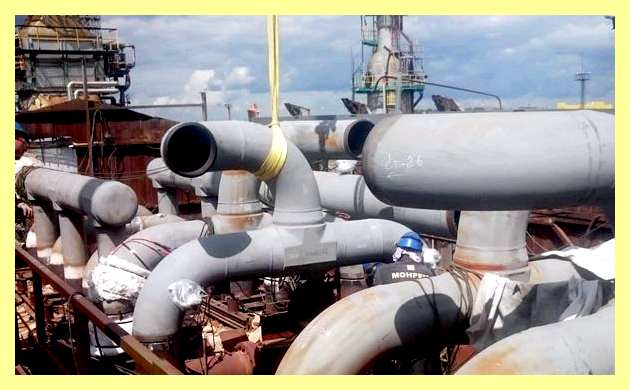
Таким образом, можно максимально эффективно очистить внутреннюю поверхность труб кожухотрубного теплообменника. Но для механической очистки внешней поверхности требуется полный демонтаж всех труб трубного пучка, процедура технически сложная и по затратности сравнимая со стоимостью капитального ремонта всего теплообменника – с учётом необходимости повторного монтажа труб после очистки. В таком случае, имеет смысл задуматься о полной замене трубного пучка в сборе – в особенности, если теплообменник устаревшей модели или находится на грани выработки расчётного ресурса.
АО «ЦЭЭВТ» производит теплообменные аппараты в сборе для установки в новые системы или взамен выработавших свой ресурс агрегатов, а также отдельно изготавливает трубные пучки с улучшенными характеристиками труб – для установки в аппараты отечественного и зарубежного производства. Каждый теплообменник или трубный пучок, предназначенный для замены, изготавливается по индивидуальному проекту с учётом конкретных технических условий и требований эксплуатации.
При этом, в расчёт проекта вводится дополнительный параметр – термическое сопротивление загрязняющих отложений. По сути, закладывается некоторый запас, позволяющий эксплуатировать теплообменный аппарат в расчётном режиме даже после образования на поверхностях теплообмена определённого слоя загрязнений.
Похожие статьи
-
Чистка уличной канализации пяти колодцев , засор 175 Если трубы вовремя не прочистить, последствия могут быть весьма серьезными. Для очистки…
-
Чистка сажи,через дымоход #shorts При сильно засоренном дымоходе можно использовать сочетание двух методов – сначала прочистить дымоход с помощью…
-
Чистка и копка колодцев. Личный опыт горожанки // FORUMHOUSE Такой способ очистки будет эффективен при мягких отложениях и отсутствии плотных пробок. Для…
-
Простая чистка дымохода печи на даче дедовским методом На отечественном рынке можно найти продукцию нескольких производителей поленьев такого типа,…
-
Чистка газовой колонки бош своими руками
Гаснет фитиль на газовой колонке? — Подробная инструкция по прочистке газовой колонки Бош Прочистка обязательно требуется, если: Как почистить газовую…