


Содержание
- Литье жидких пластиков в силиконовую форму.
- Литье пластиковых деталей в домашних условиях. Проще простого
- Понадобится
- Технология отливки полиуретановых изделий в силиконовые формы
- Как происходит процесс литья
- Изготовление силиконовой формы / ПРОЦЕСС ЦЕЛИКОМ / Making a silicone mold
- Сравнение метода литья и 3D печати
- Изготовление форм. Выбираем материал.
- Как изготовить силиконовые формы
- Что применить для формовки? Формопласт, силикон или полиуретан?
- Сделаем сами формы из герметика и моющего средства. ХоббиМаркет
- Формопласт
- Силикон для форм.
- Полиуретан для форм.
- Тиоколовые составы
Литье жидких пластиков в силиконовую форму.
Прибор имеет специальную иглу, которую необходимо расположить на поверхности измеряемого материала. Твердомер должен быть крепко прижат к эластомеру, тогда игла пройдет в материал настолько, насколько это возможно, а стрелка на шкале покажет значение твердости.
Литье пластиковых деталей в домашних условиях. Проще простого
Изготовление изделий литьем с учетом современных материалов стало делом вполне доступным, довольно простым и малозатратным. Рассмотрим вариант с использованием полиуретана для заливки и силикона для создания формы.
Понадобится
- силиконом «ЭЛАСТОЛЮКС-М» для изготовления формы;
- силиконом «ЭЛАСТОФОРМ» для изготовления подложки;
- разделителем на основе керосина или вазелина;
- гнетом для формы общим весом 1 кг;
- литьевым полиуретаном «УНИКАСТ 9» (основа, часть А);
- затвердителем (часть Б);
- прецизионными весами;
- пластиковым стаканом.
Технология отливки полиуретановых изделий в силиконовые формы
В первую очередь, необходимо распечатать мастер-модель с литниковой системой на 3D принтере. Или взять готовую деталь, которую необходимо повторить, приклеить зубочистки в роли литников. Она будет нужна для изготовления многоразовой силиконовой формы.
Для нее используем силикон, отличающийся высокой эластичностью и достаточной прочностью. Для подложки-основания толщиной 10-15 мм подойдет менее дорогой двухкомпонентный силикон типа «ЭЛАСТОФОРМ».
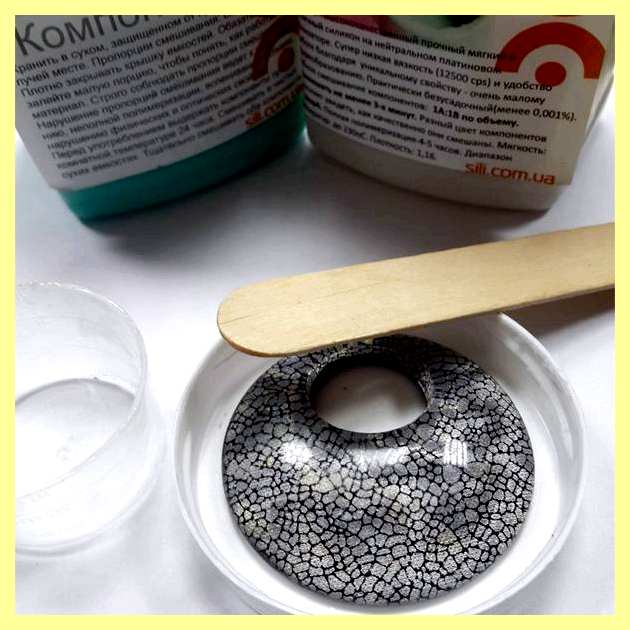
Сделанная силиконовая форма.
Как происходит процесс литья
Силиконовую форму ставим на подложку. Если она будет использоваться многократно, то ее периодически смазываем разделителем на основе керосина или вазелина.
Сверху силиконовую форму придавливаем рассредоточенным грузом (гнетом) весом до одного килограмма. Чтобы заливка литьевого материала протекала аккуратно и быстро, выполняем бумажную воронку. После чего, можно считать, форма подготовлена к литью.
Для заливки берем наиболее дешевый литьевой полиуретан «УНИКАСТ 9» (часть А) и затвердитель (часть Б), которые смешиваем в пропорции 1:0,6.
Для качественного смешения нужны прецизионные весы и пластиковый стаканчик. В основу можно добавить краситель любого цвета, который продается отдельно. На 1 кг полиуретана нужно 90-100 капель красителя.
Наливаем в стаканчик на весах 22 грамма жидкого полиуретана и 13,2 грамма затвердителя и тщательно размешиваем в течение 30 секунд, не более, так как он уже начнет затвердевать. При перемешивании мы почувствуем, что стакан нагревается, значит процесс полимеризации начался. Смесь готова к заливке.
Заливаем микст без перерыва, пока из литников не пойдет жидкий полиуретан. Первичное затвердевание займет минуты две, а полное – 10-15 минут, но лучше подержать заливку в форме 20-30 минут.
Через полчаса начинаем извлекать полиуретановую отливку из силиконовой формы.
Изготовление силиконовой формы / ПРОЦЕСС ЦЕЛИКОМ / Making a silicone mold
Отламываем сперва бумажную воронку с застывшим в ней избыточным полиуретаном, затем излишки, выступившие из литников, вместе с «ножками». Это нам облегчит извлечение отлитого изделия из формы.
Кроме того, силиконовая форма отличается большой гибкостью, что также способствует легкости извлечения отливки из нее без всякого труда.
Остается слегка обработать отверстия, отломать или отрезать литники и просверлить дрелью отверстия. После этого отлитое изделие практически не отличается от мастер-формы.
Сравнение метода литья и 3D печати
Литье по сравнению с 3D печатью – процесс быстротечный. Чтобы напечатать такую коробочку на 3D принтере, понадобится 4,0-4,5 часа. При этом 3D модель часто получается бракованной и все надо начинать сначала. Процесс литья же максимально занимает 30 минут.
Следующий момент – это дешевизна. Литье более чем в 3 раза дешевле 3D печати.
Изготовление форм. Выбираем материал.
В настоящее время практически каждый желающий может самостоятельно изготовить декоративный камень, тротуарную плитку, гипсовые фигурки, элементы фасада и тому подобное. Было бы желание. И знания.
Можно заниматься литьем гипса, воска, мыла, различных смол и даже металла. В этом случае вам понадобятся специальные эластичные формы, которые вы также можете сделать « своими руками». Но какой материал использовать для изготовления формы? Современный мир предлагает достаточно много вариантов, каждый из которых имеет свои преимущества и недостатки.
Давайте разбираться. Первый фактор, определяющий нужный материал для изготовления форм — жесткость.
3 вида форм по степени жесткости
Жесткие
Полужесткие
Эластичные
- смазанный рельеф готовых изделий;
- сложность конфигурации при отливке объемных изделий;
- возможность повреждения готовых изделий и форм
- недостатки жестких форм + наличие дополнительного жесткого корпуса;
- большой расход исходного материала для их изготовления
- каждый из этих материалов имеет свои недостатки, но эластичные формы являются самыми востребованными
Твердость по Шору
При выборе жесткости материала обращают внимание на такой показатель как « Твердость по Шору». Определяется он одноименной шкалой.
Твердость материалов по шкале Шор изменяется в диапазоне от очень эластичных до средней твердости с небольшой эластичностью, а также твердые и практически неэластичные. Полужесткие пластмассы тоже входят в эту шкалу, но в ее верхнюю часть.
Как видно, существует несколько шкал. Для мягких материалов используется шкала А. Она измеряется от 0 до 100. К примеру, твердость покрышки для автомобиля или подошва ботинка составляет 60-70 единиц. Лист ДСП или пластмассы будет около 100 единиц.
Различные шкалы соприкасаются друг с другом, например, Шор А95=Шор Д45.
Твердость по Шору. Роль в выборе материала для изготовления форм
Главный момент — это насколько легко будет извлечь модель и последующие отливки из формы.
Пример. Требуется изготовить формы с модели, изготовленной из гипса, представляющей собой стоящую балерину с вытянутыми в разные стороны руками. Лучшим выбором в данном случае будет силикон с твердостью Шор А30 или мягче, который будет обладать большей гибкостью для извлечения модели.
А вот при производстве плоских бетонных изделий, таких как тротуарная плитка, от формы не требуется большой гибкости. В данном случае отлично подойдет эластомер с твердостью Шор А70.
Как физически измерить твердость материала?
Для измерения способности материала сопротивляться вдавливанию используют специальный прибор — твердомер по Шору.
Прибор имеет специальную иглу, которую необходимо расположить на поверхности измеряемого материала. Твердомер должен быть крепко прижат к эластомеру, тогда игла пройдет в материал настолько, насколько это возможно, а стрелка на шкале покажет значение твердости.
Особенности материалов для изготовления форм
Как изготовить силиконовые формы
Эластичные формы-матрицы позволяют воспроизводить и тиражировать сложные фактуры и поверхности из гипса, бетона, полимербетона, полимерных ( полиэфирных и эпоксидных) смол.
Существует четыре основных вида материалов для изготовления эластичных форм: формопласт ( ПВХ), резина, силикон, полиуретан. Рассмотрим их достоинства и недостатки.
Формопласт ( ПВХ)
Самый дешевый и примитивный, но сложный в работе материал. Широко использовался до появления качественных эластомеров. Формопласт расплавляется и заливается при высокой температуре ( до 200 о С). Важно четко выдерживать температурный режим, потому что при перегревании формопласт будет не пригоден к дальнейшему использованию, поэтому необходимо специальное плавильное оборудование с регулировкой температуры. Матрицы из формопласта используются при отливке не выше 70 о С.
Формы выдерживают 450 — 1000 отливок. Рельеф повторяют на 95%. Легко перерабатываются (8 — 10 раз).
- Дешевизна
- Прочность формы по сравнению с силиконовой
- Не требуется добавок — катализаторов, отвердителей. Это однокомпонентный материал
- Токсичен
- Значительная усадка при охлаждении, что приводит к потере геометрических размеров
- При заливке ( изготовлении формы) может сильно прилипать к модели
- Нетермостойкий
- При низких температурах ( -10…- 15 о С) затвердевает
- Мягкость формопласта, приводящая к деформации бортов изделия в виде « пузырения»
- Нещелочестойкий материал, что делает невозможным его применение при работе с бетоном
- Требуется специальное оборудование
- Недолговечный материал
Резина
Находит все большее применение при изготовлении форм методом горячей полимеризации под давлением. Формы изготавливаются автоматически на высококлассном оборудовании, что позволяет обеспечить стабильность их качества.
Формы из резины выдерживают до 6000 отливок с соблюдением геометрических размеров изделий. Используются в широком диапазоне температур от -90 о С до +300 о С.
- Высокая абразивная устойчивость
- Долговечность
- Сохранение геометрических размеров в течение всего срока эксплуатации
- Резиновая поверхность формы хорошо удерживает на поверхности красящие пигменты, что дает возможность применения всех способов окраски искусственного камня
- Отсутствие пузырьков воздуха внутри и на поверхности формы гарантирует высокое качество изделий
- Практически идеальная передача фактуры натурального камня
- Низкая себестоимость
- Высокая стоимость оборудования для производства форм
Силикон
Эластомер популярный среди производителей форм, которые легко изготовить своими руками. Для создания формы используются двухкомпонентные силиконовые компаунды: основной силиконовый состав + катализатор. Этот материал легко смешивается, допускает отклонение в дозировке компонентов. Формы застывают при комнатной температуре. Имеют среднюю прочность.
Выдерживают до 2023 отливок в широком диапазоне температур заливаемого материала. Если рассматривать качественный силикон на платиновой основе, то эти формы выдержат до 5000 отливок.
- Не токсичен ( силикон широко используется в медицине, может иметь пищевой допуск)
- Практически не дает усадки
- Высокая точность слепка
- Не требует дополнительных смазок
- Допускает заливку в широком диапазоне температур ( до 200 о С и выше)
- Стойкость к агрессивным средам
- Простота в работе
- Низкая химическая стойкость к щелочным материалам
- Умеренная прочность, сравнимая с прочностью формопласта, но уступающая прочности полиуретана
- Появление пузырей на боковых сторонах декоративных изделий
- Сложность окраски готовых изделий
- Высокая цена
Полиуретан
Очень прочный заливочный двухкомпонентный материал для форм. Как и силиконовые, формы застывают при комнатной температуре. Необходимо четко соблюдать инструкции по смешиванию компонентов. При неправильном соотношении будет понижена прочность, непрореагировавшие компоненты вызовут разрушение формы.
При открывании упаковки, все количество сырья необходимо использовать сразу же, то есть нельзя его делить на разные порции, так как полиуретановые компоненты взаимодействуют с воздухом, влагой — происходит изменение свойств компаунда.
Под каждый материал следует выбирать конкретную марку полиуретана. Формы из полиуретана в основном предназначены для материалов, заливаемых при температуре до 70 о С.
Формы из полиуретана выдерживают до 4000 отливок.
- Высокие прочностные характеристики
- Большая гибкость
- Малая усадка
- Щелочестойкий материал
- Устойчив к агрессивным средам
- Точно передает рельеф поверхности
- Низкая цена ( в два раза дешевле силикона)
- Токсичен
- Боится контакта с воздухом и влагой
- Нельзя делить на порции, необходимо использовать весь материал сразу же
- Сильно прилипает ко всем материалам, требуется большое количество смазки
- Наличие пузырьков воздуха на поверхности формы
- Сложность в работе
- Достаточно густой вязкий материал — сложно заливать
Надеемся, информация была вам полезна. Подводя итог, хочется отметить, что какой бы материал вы не выбрали для работы, четко соблюдайте рекомендации производителя. Только так вы сможете верно оценить качество материала.
В следующей статье читайте подробнее о полиуретане.
Подписывайтесь на нас в Facebook , Vkontakte . Следите за нашими новостями.
ОФИС:
г. Москва, ул. Новопоселковая д. 6 корпус 40
пн.-пт.: с 9-00 до 19-00
Суббота, Воскресенье: выходной
СКЛАД НАХАБИНО
МО, п.Нахабино, ул.Институтская, д.1 (для навигатора ул.Горем-28)
пн.-пт.: с 7-00 до 22-00,
Суббота: с 10-00 до 18-00
Без перерыва на обед
Воскресенье: выходной
Что применить для формовки? Формопласт, силикон или полиуретан?
Изготавливать садовые скульптуры и элементы ландшафтного дизайна самому — заманчивая идея. Еще заманчивее научиться тиражированию собственных изделий.
Один из способов копирования скульптур — литье в снятые с изделия формы.
Как подобрать материал для изготовления эластичной формы для отливок из гипса, бетона, полимербетона, полимерных (полиэфирных и эпоксидных) смол?Рассмотрим достоинства и недостатки некоторых существующих видов компаундов.
Гибкие («резиновые») формы-матрицы, позволяют воспроизводить и тиражировать сложные фактуры и поверхности. Они применяются для изготовления искусственного камня, декоративной плитки, гипсовой лепнины, создания малых архитектурных форм, статуэток и художественных изделий, фигурных свечей, изделий из стеклопластика и т. п.
Сделаем сами формы из герметика и моющего средства. ХоббиМаркет
Существует четыре вида материалов для изготовления эластичных форм — ПВХ (формопласт), силиконовые, полиуретановые и тиоколовые материалы.
Формопласт
Самый дешевый, но трудный в работе — ПВХ компаунд — формопласт. Это однокомпонентный компаунд.
Формопласт расплавляется и заливается при высокой температуре (до 200 °С). Важно четко выдерживать температурный режим, так как при перегревании он будет не пригоден к дальнейшему использованию, поэтому необходимо специальное плавильное оборудование с регулировкой температуры. Кроме того, нужна вытяжка, так как при нагревании формопласт выделяет вредные вещества.
Формы из формопласта не дают повышенной точности отливок, так как есть усадка. Формопластовые матрицы используются при отливке не выше 70 °С.
Достоинства: дешевизна, прочность формы по сравнению с силиконовыми формами, не требуется никаких добавок — ни катализаторов, ни отвердителей.
Недостатки: токсичен, нужно специальное оборудование, специальные навыки в работе, есть усадка, при заливке (изготовлении формы) может сильно прилипать к модели, нетермостойкий. При низких температурах (- 10 — 15 °С) затвердевает.
Следующие три вида материалов еще называют «жидкой резиной». Они представляют собой текучие составы, переходящие при отверждении в резиноподобное состояние.
Силикон для форм.
Силиконовый компаунд бывает однокомпонентный, двухкомпонентный и многокомпонентный.
Однокомпонентные компаунды — это в основном строительные герметики для изоляции швов. Они затвердевают только при небольшой толщине слоя и не используются для форм.
Для изготовления форм предназначены двухкомпонентные материалы: силиконовый компаунд (основной состав) + катализатор.
Силикон для форм застывает при комнатной температуре при смешивании с катализатором. Этот материал легко смешивается, допускает отклонение в дозировке компонентов. При смешивании не выделяет токсических веществ. Хорошо снимается с материала модели, не дает практически усадки, не требует дополнительных смазок, допускает заливку в широком диапазоне температур.
Достоинства: отличительными особенностями силиконовых заливочных материалов являются термостойкость (до 200 °С и выше градусов), стойкость к многим агрессивным средам, простота в работе и нетоксичность (силиконы широко используются в медицине), высокая точность слепка.
Недостатком является умеренная прочность, сравнимая с прочностью формопласта, но уступающая прочности полиуретана.
Полиуретан для форм.
Самый дорогой и прочный состав — заливочный полиуретан.
Это двухкомпонентные или многокомпонентные материалы.
Полиуретаны для форм имеют довольно высокую цену, так на рынке СНГ представлены только американские и европейские полиуретановые продукты. В Украине и России еще не освоено производство полиуретановых заливочных компаундов для изготовления форм.
Также как и силиконовый компаунд, полиуретан для форм затвердевает при комнатной температуре при смешивании всех имеющихся в наборе компонентов.
Необходимо четко придерживаться инструкций по заливке при смешивании: должно соблюдаться соотношение всех компонентов при смешивании. При неправильном соотношении будет понижена прочность и долговечность, потому что непрореагировавшие компоненты вызывают разрушение формы.
При открывании определенного количества упаковки, все количество сырья необходимо использовать сразу же, то есть нельзя его делить на разные порции, так как полиуретановые компоненты начинают взаимодействовать с воздухом и влагой и портятся — изменяют свои свойства.
Компоненты полиуретана ядовитые и боятся контакта с воздухом и влагой. Основные марки полиуретана не стойки к таким материалам как гипс, цемент, полимерные смолы, поэтому нужно быть внимательным к рекомендациям производителя.
Под каждый материал надо выбирать конкретную марку полиуретана. Формы из полиуретана в основном предназначены для материалов, заливаемых при температуре до 70 °С.
Достоинства: высокие прочностные характеристики, большая гибкость, малая усадка.
Недостатки: высокая цена, токсичность, сложность в работе, требуется повышенная и тщательная смазка, достаточно густой вязкий материал — сложно заливать.
Тиоколовые составы
Тиоколовые компаунды бывают двух- и многокомпонентные.
Они сходны по свойствам с силиконовыми, но имеют такую же или более низкую прочность, низкую термостойкость изготовленных из них форм.
Главное преимущество — высокая стойкость к нефтепродуктам (различным растворителям, входящим в состав полимерных смол, из которых делают некоторые отливки).
Достоинства: стойкость к растворителям, нетоксичность.
Недостатки: тиоколовые компаунды более густые, чем силиконовые — с ними сложнее работать. Производятся в ограниченных количествах. Очень специфический материал на любителя.
Евгений Зайцев, Институт Вяжущих и Адгезивов Оригинал статьи: Силикон формопласт или полиуретан?
Похожие статьи
-
Что залить в отопление вместо воды
Антифриз в систему отопления, Мнение диванного эксперта с району) Если подробно рассмотреть все характерные особенности и требования к антифризам для…
-
Переплавил Алюминиевые Банки В Слитки. Плавка Алюминия. АСМР. Муфельная печь – это уже достаточно серьезное оборудование для получения качественного…
-
Чем залить швы между бетонными плитами
Чем заделать большие щели между плитами перекрытия. Лучше всего шпатлевка-замазка Неомид Вторичная герметизация относится к ремонтному виду работ,…
-
Чем можно утеплить деревянный потолок
ДОПОЛНИТЕЛЬНОЕ УТЕПЛЕНИЕ ПОТОЛКА Потолок можно сделать многоуровневым, со встроенной подсветкой. Гипсокартону, пропитанному водой, легко придать…
-
Как согнуть ( загнуть) и приклеить пластиковый уголок на арку. Натуральное дерево. Оно дополнит помещение природным цветом, ароматом и…